自动化组装生产线技术发展趋势及其在工业输送设备中的应用前景
📅 2026-10-08
🔖 宁波晟克机械设备有限公司:皮带流水线,输送设备,组装生产线,自动化流水线,工业输送机
国内制造业正经历从单机自动化向整线柔性化跃迁的关键阶段。以汽车零部件、3C电子为例,传统刚性组装线换型时间普遍在45分钟以上,已难以适应多品种小批量的订单节奏。自动化组装生产线与工业输送设备的深度融合,正在重塑这一局面。
模块化输送架构如何支撑柔性组装
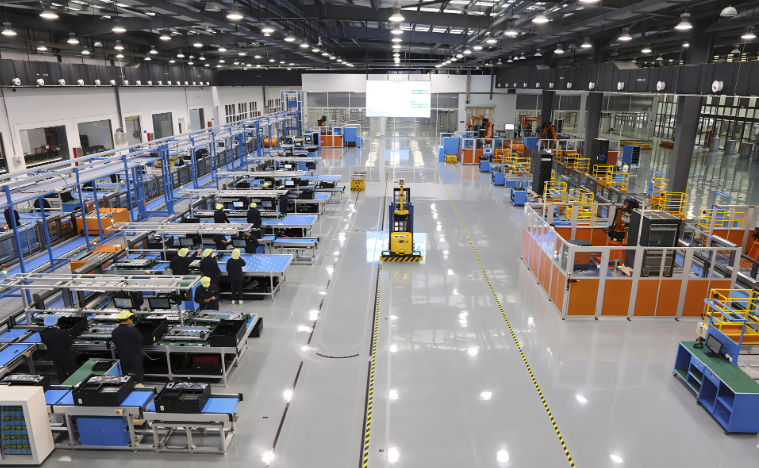
核心变化在于输送设备从"被动搬运"转向"主动协同"。宁波晟克机械设备有限公司在余姚皮带流水线基础上,将输送设备与PLC控制、RFID识别工位打通,使组装生产线具备动态分流能力——同一皮带流水线上可并行处理3~5种产品变型,工位节拍通过伺服调速实时匹配。
关键实操:顶升平移与缓存区设计
实操层面,建议在自动化流水线拐点处配置顶升平移机构,配合2~3个工位的缓存段。这样当某工位出现短暂停机,上游工业输送机不必全线急停,可将工件暂存于缓存区,待恢复后自动释放。数据显示,该方案能将整线OEE从68%提升至82%左右。
- 换型效率:模块化皮带流水线段更换时间<8分钟
- 定位精度:重复定位误差控制在±0.05mm以内
- 能耗对比:分布式驱动较集中驱动节能约18%
数据对比:传统线与自动化线的真实差距
以一条20工位的组装生产线为例,传统刚性线体日均产出约1200件,换型损耗占比12%;采用宁波晟克机械设备有限公司提供的自动化流水线方案后,日均产出提升至1850件,换型损耗降至3.5%以下。输送设备的速度稳定性(±0.5%)直接决定了锁付、点胶等工艺的良率上限。
结语:输送设备不再是组装生产线的附属品,而是决定整线柔性与节拍的骨架。宁波晟克机械设备有限公司:皮带流水线,输送设备,组装生产线,自动化流水线,工业输送机——这一产品矩阵的协同迭代,将帮助制造企业在多品种混线场景中建立真正的响应优势。